询价时最常被问到的是「能扛多少兆帕」,但现场爆管的原因,绝大多数并不是额定压力不够。高压软管是四层材料复合出来的部件:内胶负责密封和耐介质,中胶把各层粘成一个整体,钢丝增强层承担几乎全部压力载荷,外胶只负责挡住环境。失效也几乎总是沿三条路径中的一条发生——从外往里、从里往外,或者钢丝被压力循环直接打断。看懂这张剖面,选型、询价和故障复盘都会简单很多。
一、四层结构,各自在扛什么
| 常见材料 / 形式 | 真正承担的任务 | 失效后的样子 | |
|---|---|---|---|
内胶层 | NBR、HNBR、FKM 等耐油合成橡胶,无缝挤出 | 密封、耐介质、耐油温;内壁光滑以降低湍流与局部冲刷。它基本不承压 | 溶胀、硬化开裂、被高速油流冲蚀、剥落胶屑堵阀芯 |
中胶层 | 粘合胶,介于内胶与钢丝之间(部分结构含中胶层) | 把橡胶与钢丝粘成整体,让载荷均匀传递;决定层间是否剥离 | 层间脱粘、局部鼓包、受压时各层错位 |
增强层 | 高抗拉钢丝编织(braid)或缠绕(spiral),1–6 层 | 压力载荷的真正承担者。钢丝角度决定软管受压时是伸长、缩短还是保持尺寸 | 断丝、锈蚀、外胶完好却突然爆管 |
外胶层 | CR 或耐臭氧、耐磨合成胶,可加 MSHA 阻燃、超耐磨配方 | 挡磨损、紫外、臭氧、化学品、辐射热;保护钢丝不生锈 | 磨亮磨穿见钢丝、龟裂、起泡、老化发硬 |
一个常被忽略的点:压力并不由橡胶承担,而是由钢丝承担。经典编织理论里,钢丝与管轴约 54.7° 的「中性角」能让软管受压时长度基本不变;实际产品允许在最大工作压力下长度变化 +2% ~ −4%(ISO 18752)。这个看似冷门的指标,其实直接反映了钢丝角度设计与层间粘合质量——也是为什么布管必须留余量,又不能留太长。
编织还是缠绕,不是「越厚越好」
钢丝编织(如 2SN / 100R2、R16 / R17)柔韧、弯曲半径小、成本友好,适合中高压与频繁摆动的回路;钢丝缠绕(如 4SP / 4SH、R13 / R15,4 层或 6 层)脉冲寿命和耐压更高,适合矿山液压支架、长周期高压冲击工况,代价是更硬、最小弯曲半径更大。层数不等于耐压等级,脉冲等级、弯曲半径和重量往往是更该先算的三项。
二、三条失效路径:先看外胶完不完整
把故障按「哪一层先坏」来分,排查方向立刻清楚:
| 路径 | 典型起因 | 现场能看到的证据 | 该改什么 |
|---|---|---|---|
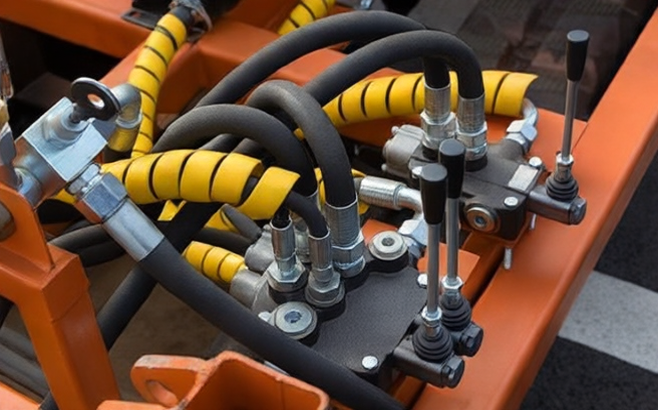
由外而内 | 与机架/锐边/相邻管摩擦、紫外臭氧老化、靠近排气管受辐射热 | 外胶磨亮或磨穿、锈色钢丝外露、接触点附近局部鼓包 | 改走向与间隙、加耐磨护套或螺旋护簧、管夹固定、加隔热板 |
由内而外 | 介质与胶种不相容、油温过高、内径偏小导致流速冲刷、颗粒污染 | 内胶溶胀或剥落、外胶起泡并渗液、接头处有胶屑、油液变色 | 重核胶种与介质、放大内径降流速、提升过滤精度、控制油温 |
一条实用判断:外胶先破、钢丝外露,问题通常在安装与防护;外胶干干净净却爆管,问题通常在系统(压力尖峰、脉冲谱、弯曲半径、扭转),换一根同规格的新管大概率还会再爆。
三、比「多少兆帕」更该核对的六个参数
最大工作压力 MWP。对照的是系统溢流阀设定值与压力尖峰,而不是泵的铭牌压力。工程上常按不低于溢流阀设定的 1.25 倍留余量(经验做法,非标准条文)。频繁启停、换向阀快切的设备尤其要留出瞬态余量。
最小爆破压力。SAE J517 / ISO 18752 体系普遍要求不低于 MWP 的 4 倍。它是破坏性试验得出的安全裕度,绝不能当成可用压力,也不能拿来比较「谁更耐压」。
脉冲等级。ISO 18752 按 A / B / C / D 分级,在 100℃ 或 120℃、133% MWP 下做脉冲试验,对应 20 万 / 50 万 / 50 万 / 100 万次循环(C 级另有 120% 条件)。静态试压合格、上机几个月就坏,多半就是这一项没看。
最小弯曲半径。要按机构运动到极限位置时的姿态校核,不是静态摆放。ISO 18752 要求弯到最小半径时扁平度不超过原外径的 10%(按 ISO 10619-1 测)。接头附近应留一段直段(现场经验约 ≥2 倍外径),并避免任何扭转——印字标识线如果绕管身呈螺旋状,就说明装扭了。
温度与介质相容性。常见橡胶软管约 −40℃ ~ +100℃,特种外胶可到 +120℃;换成磷酸酯、水乙二醇、可降解油或换了清洗剂,必须重新确认内胶配方。相容性判据可参考 ISO 1817 浸泡后的体积变化(IRM 903 油、100℃×168h:编织/织物增强内胶 0~+25%,缠绕结构 0~+60%)。
长度变化与总成工艺。MWP 下长度变化 +2% ~ −4%,所以两端不能绷直安装,也不能余得太多以致蹭机架。扣压直径必须按该软管料号 + 该接头型号对应的厂商数据表执行,不能用「通用扣压尺寸」;插入深度、剥胶长度、模具、试压记录同样属于总成质量的一部分。
四、一张可以直接发给客户的选型确认单
把下面十项随询价单一起回传,能省掉大部分来回确认,也是把「卖管子」变成「配管路」最简单的一步:
| 项目 | 需要确认的内容 |
|---|---|
| 介质 | 矿物油 / 磷酸酯 / 水乙二醇 / 可降解油,牌号与实际油温 |
| 压力 | 稳态工作压力、峰值压力、溢流阀设定、压力尖峰频率 |
| 循环 | 每班启停与换向次数,是否长期脉冲工况 |
| 温度 | 环境温度、是否有辐射热(发动机/排气管/管路旁) |
| 运动 | 行程、是否多平面运动、极限位置的最小弯曲半径 |
| 通径 | 流量与允许流速、目标内径、接头通径是否形成缩径 |
| 结构 | 编织 / 缠绕、层数、是否需要紧凑型(更小外径与弯曲半径) |
| 接头 | JIC / ORFS / NPT / BSP / 法兰、扣压标准、是否需剥胶 |
| 认证 | MSHA 阻燃、耐磨外胶、耐低温、行业或客户特殊认证 |
| 追溯 | 管身印字内容、日期码、批次标识、试压与扣压记录 |
说到底,高压软管不是一根「耐压的胶皮管」,而是一组各司其职的材料叠层。把四层、三条路径、六个参数讲清楚,比多报一个压力数字更能说明一家工厂懂不懂管子。