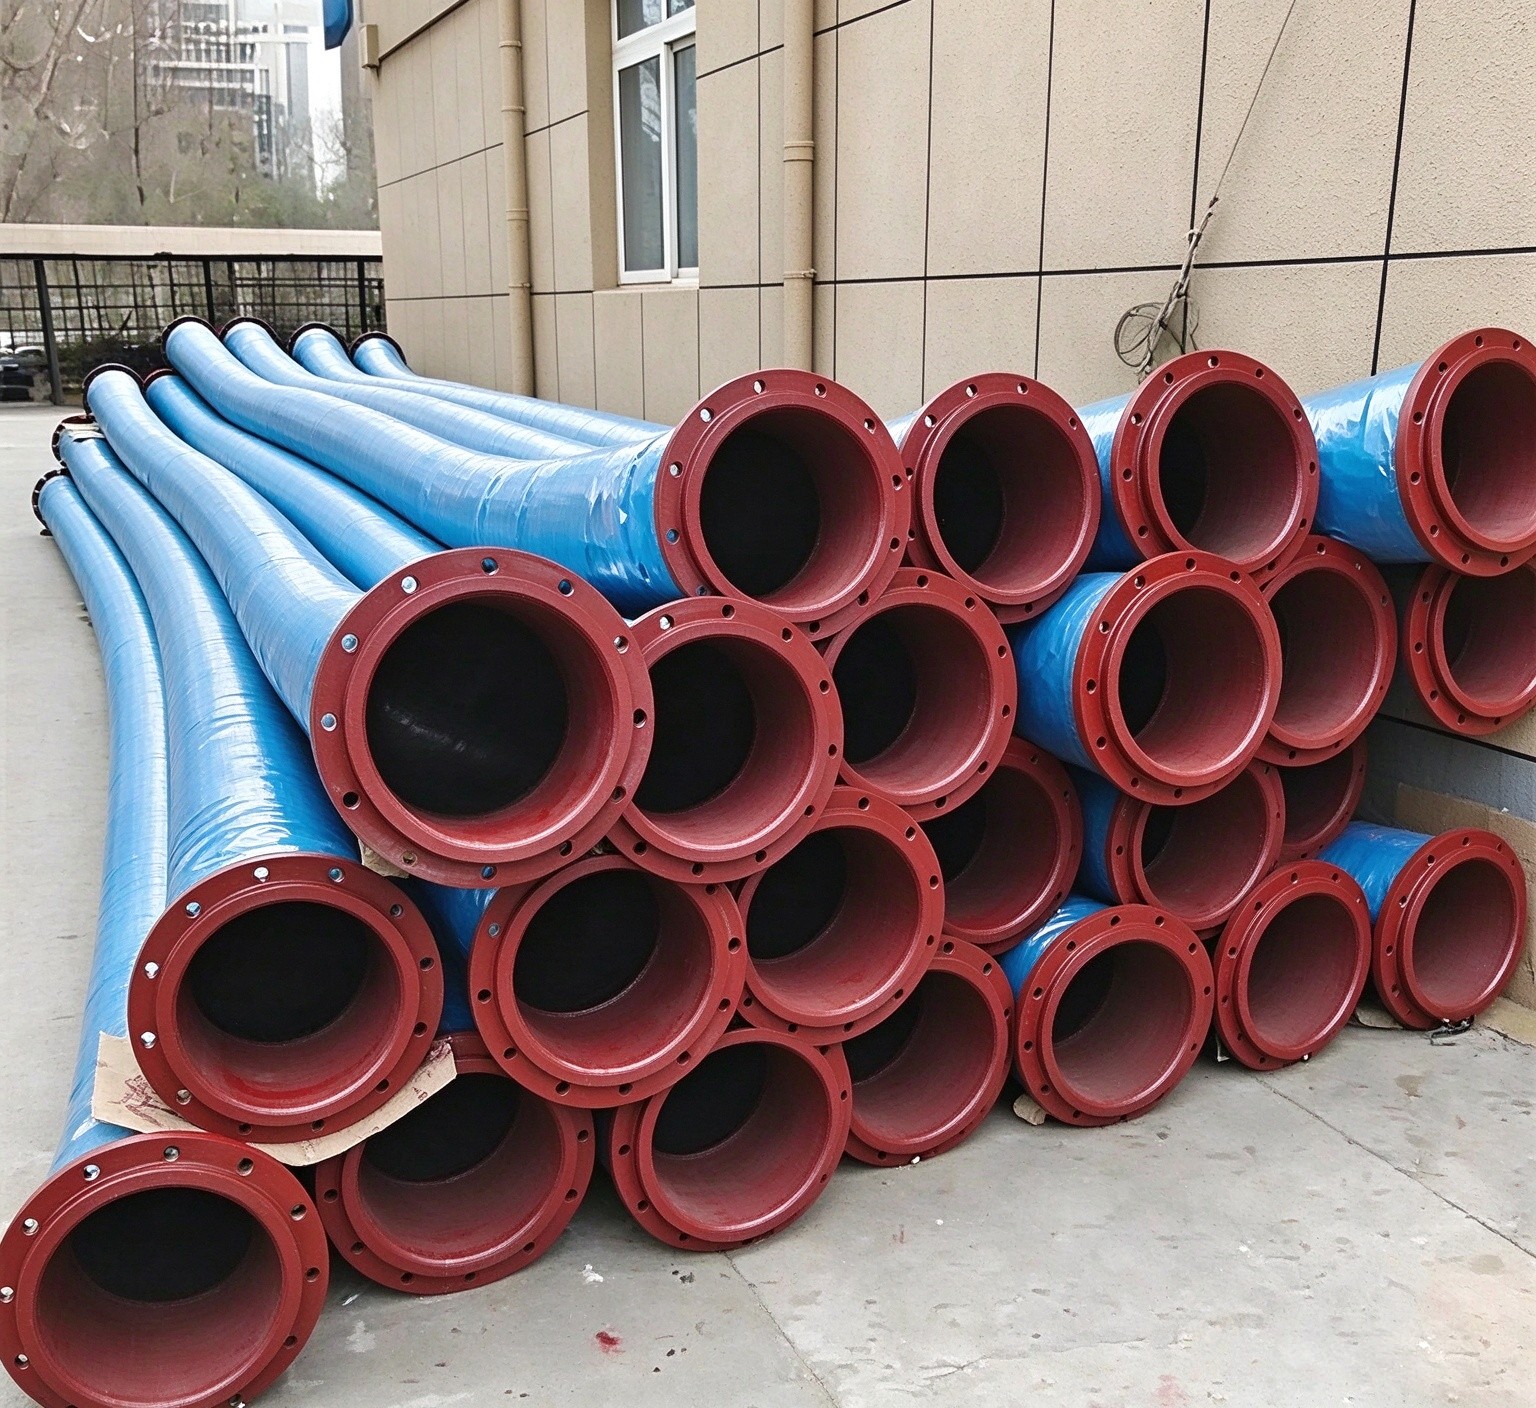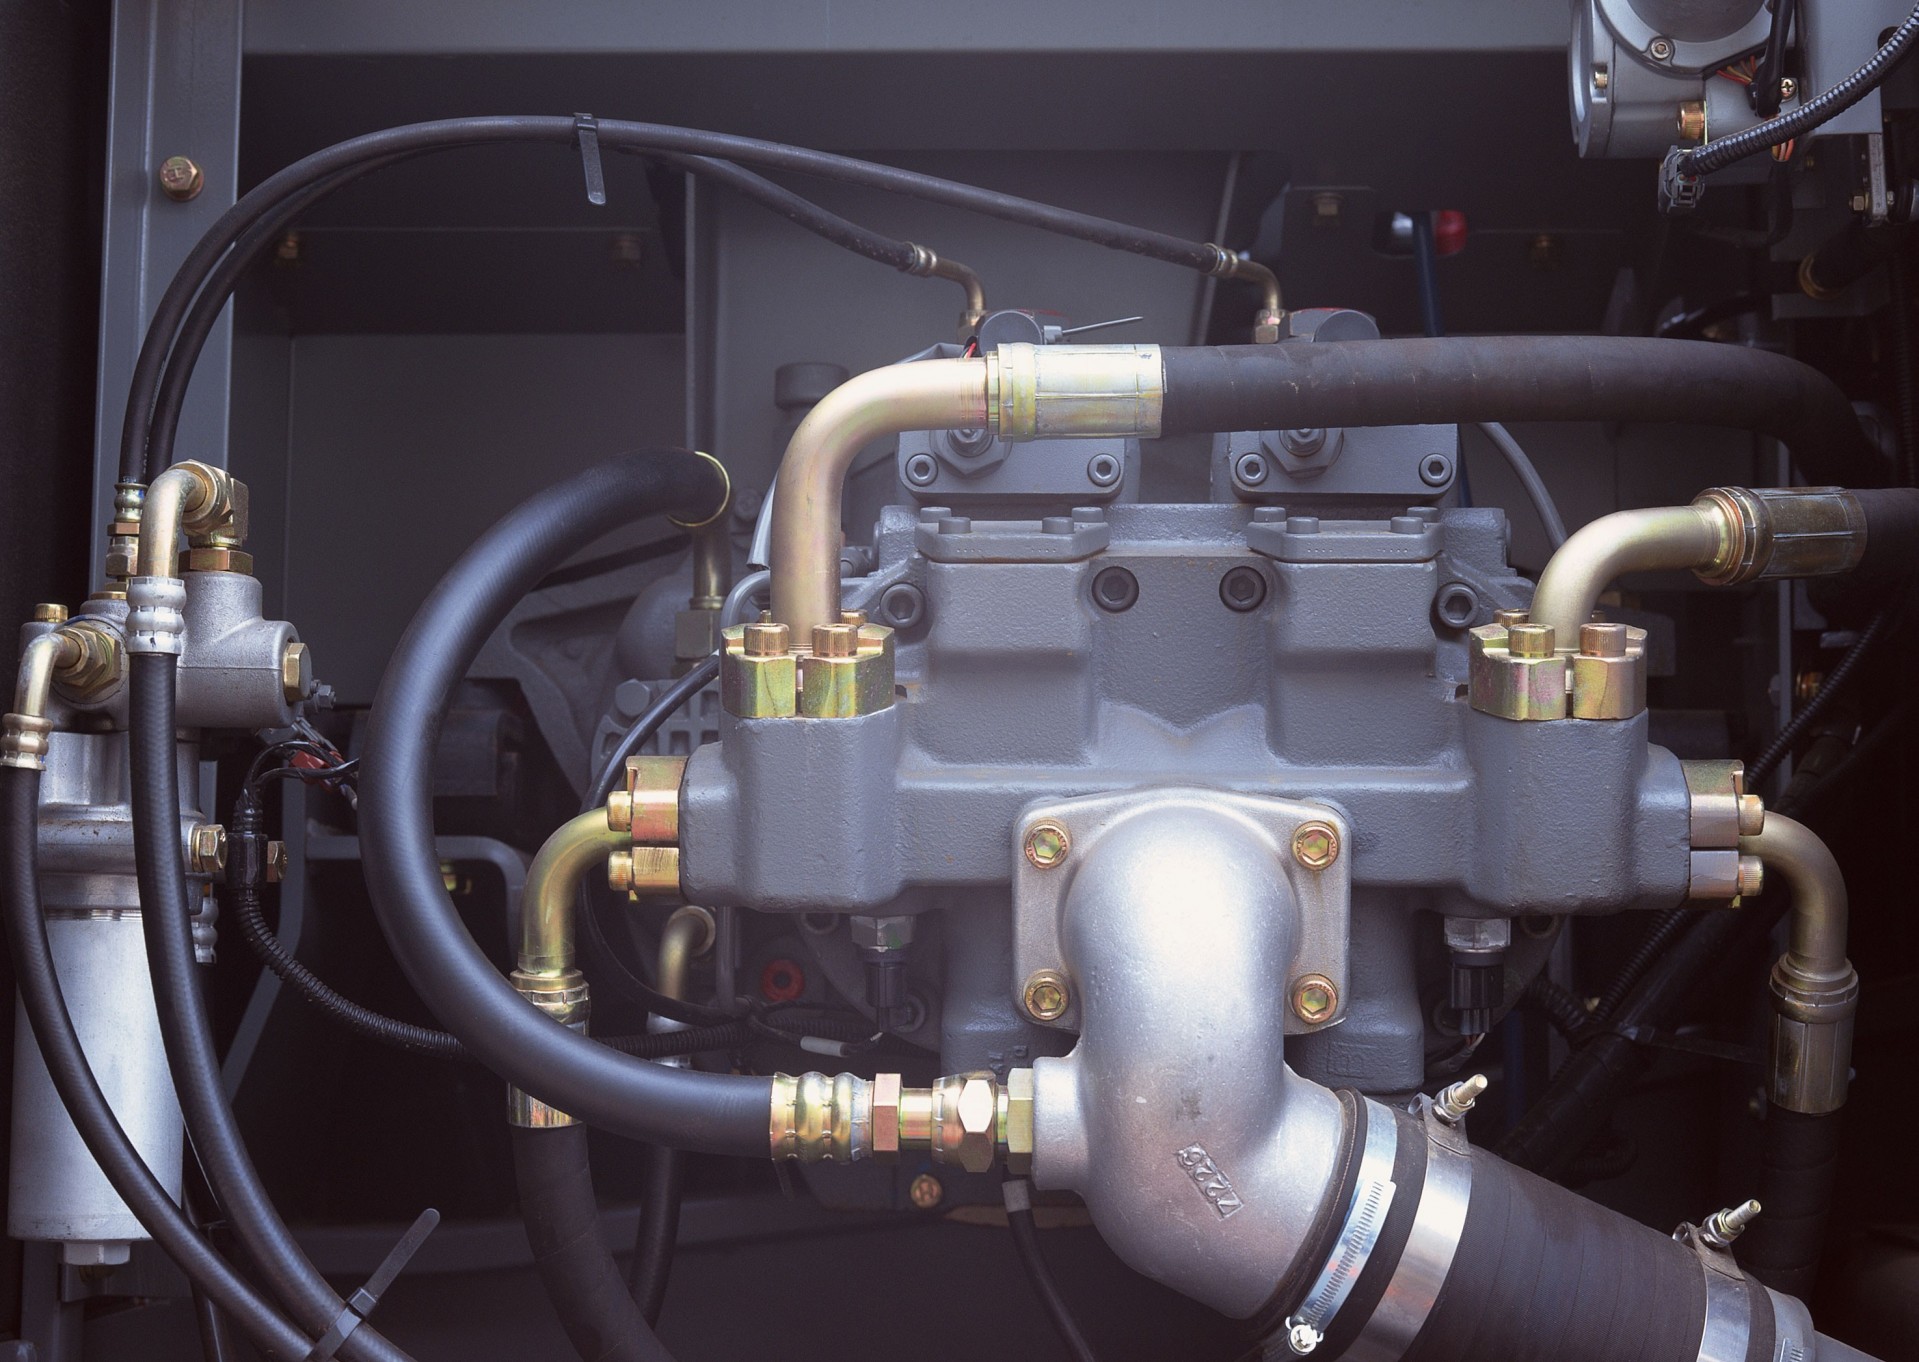
很多高压软管的早期失效,其实不是产品质量问题,而是选型不当或安装维护不规范造成的。同一根软管,装对了位置、留够了弯曲余量,寿命可以是粗放使用方式的两倍以上。本文从选型、安装、维护三个环节,给整机厂和设备使用方一份可直接落地的实操参考。
一、选型:四个参数定成败
选型时请依次确认四个参数:一是工作压力——软管的额定工作压力应高于系统峰值压力并留有安全裕度,脉冲频繁的工况尤其要留足;二是介质与温度——液压油、水乙二醇、燃油等对胶料要求不同,高温机舱和低温冷启动环境要分别核对胶料耐温范围;三是弯曲半径——安装后软管实际弯曲半径不得小于最小弯曲半径,紧贴接头处尤其要平直过渡;四是接头形式——接头的螺纹型式、密封结构必须与系统匹配,避免"能拧上但不匹配"的隐患。
二、安装:避开三种典型错误
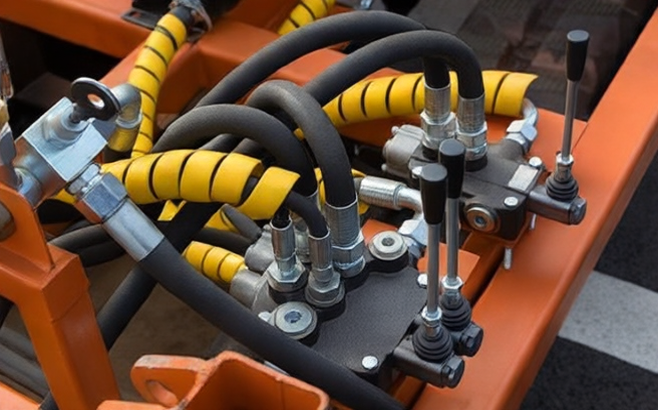
现场最常见的三类错误是:软管扭曲安装(拧转状态下受压会显著降低钢丝层寿命)、长度留量不足(拉直受力导致接头根部应力集中)、与高温部件或锐边硬接触(外胶层磨穿后钢丝层锈蚀)。正确的做法是:安装时保持自然走向、转角处留出松弛余量、必要时加装弹簧护套或防磨套管。
三、维护:建立周期点检习惯
建议将高压软管纳入设备周期点检清单:定期检查外胶层是否有鼓包、裂纹、硬化与露丝,接头处是否有渗漏,卡箍与螺母是否松动;发现外层破损露丝、接头渗漏或软管异常硬化时应立即停机更换,不要"再用一阵子"。对汽车转向助力这类安全件,任何可见损伤都应按整车厂维保规范处理,不可修复续用。