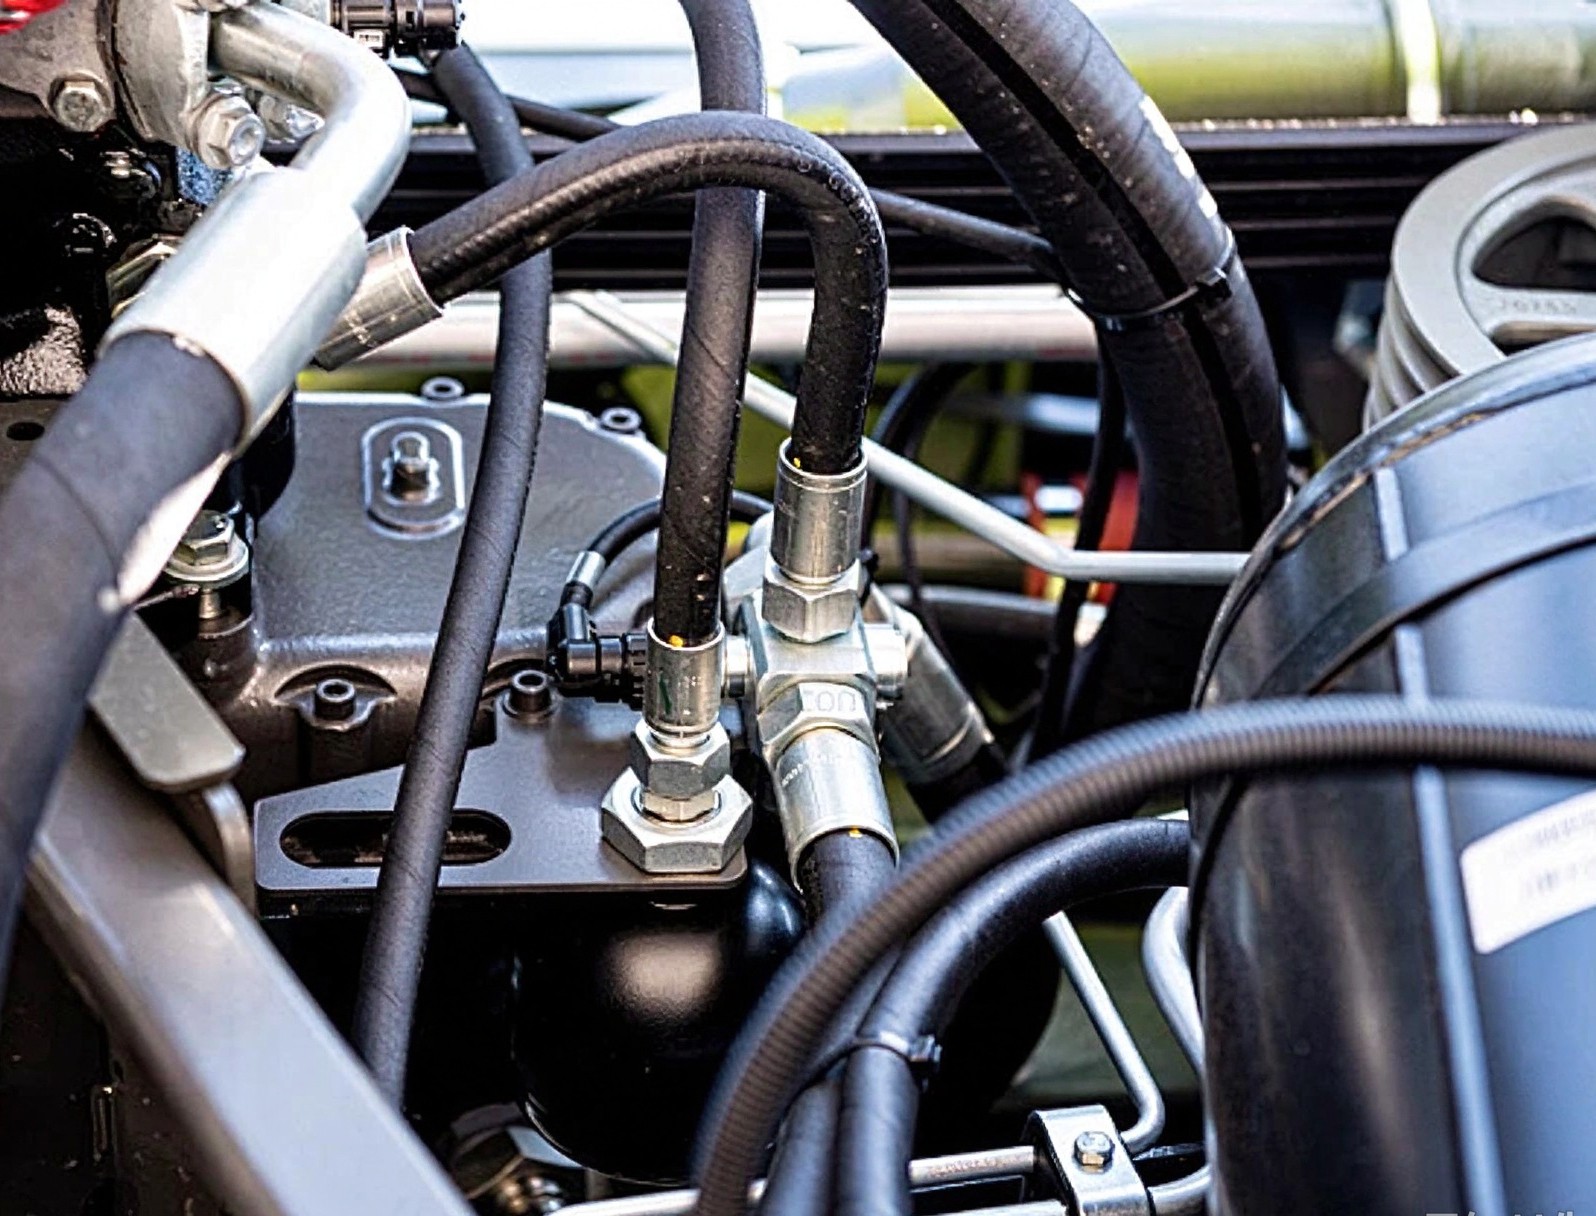
一根总成从下料、切割、扣压到试压出厂,每一道都合格,装上机器三个月,还是漏了。查扣压、查管子、查介质,都对得上,最后发现问题在接头拧到设备上的那一圈螺纹上。现场统计里,渗漏的相当一部分不出在总成内部,出在总成与机器之间——也就是接口这一环。而接口的麻烦,几乎都从"看起来差不多"开始。
密封方式的三条路线
高压液压接头不靠螺纹本身密封,螺纹只负责提供夹紧力,密封靠专门的结构。路线有三条:锥面贴合,靠金属锥面与锥面或球面与锥面的精密接触密封;O 型圈端面密封,靠橡胶圈受压变形封住端面间隙;法兰式,用四条螺栓压紧法兰盘之间的 O 型圈。三条路线对应不同的压力段和通径段,规矩各不相同。
锥面密封的典型是 JIC 74 度外锥:美制体系,74 度外锥面对内锥面,金属对金属,靠接触环带密封。它结构简单、耐脉冲振动,在工程机械和北美设备上最常见。24 度锥是另一支:公制和 DIN 体系用 24 度锥配 O 型圈或球面,欧系设备多用这一路。两支的锥角差了 50 度,外观上却都是"斜面配斜面",远看几乎一样。
74 度遇上 24 度:能拧上,装不住
麻烦就在"几乎一样"上。JIC 74 度接头拧进 24 度锥的座孔,能正常旋入好几圈,手感顺滑,上手试压时前几个压力循环也不见得漏——因为两锥面在小端附近还能形成局部接触。但接触位置不对,接触应力远低于设计值,系统升温、振动一来,密封环带磨宽,渗漏开始。这类渗漏是渐进的:第一周洇湿,一个月挂油珠,三个月滴油。查起来最费劲,因为"刚装上是不漏的"。
区分两个体系,卡尺量不出来,锥角规或对照样本才能确认。现场有个朴素办法:JIC 是美制,螺纹是英制尺寸(如 3/8-24、1/2-20),24 度锥体系是公制螺纹(如 M14×1.5、M18×1.5),先看螺纹规格是英制还是公制,再看锥角,两步就能分开。混装的事故多数发生在两者螺纹恰好都是英制或都为公制过渡的规格附近,采购和装配两个环节各错认一半,最后凑成一对错误的接口。
锥螺纹的规矩:靠变形密封,不靠垫片
BSPT(英制锥管螺纹)和 NPT(美制锥管螺纹)是另一类:螺纹本身就带锥度,靠内外螺纹相互旋紧、牙型变形来实现密封。这类接口天生有两条规矩。第一,缠生料带或涂密封胶是工序的一部分,不是可选步骤——干拧的锥管螺纹,牙顶牙底之间留有螺旋通道,必漏。第二,拧入深度有数,拧过头会把母螺纹胀裂,铸铁阀块的螺纹孔尤其经不起这样对待。
BSPP(英制平管螺纹)则反过来:螺纹不密封,只紧固,密封靠端面平面加垫圈或 O 型圈。把 BSPP 当锥螺纹干拧进去,密封面没贴上,螺纹倒是拧得死紧,结果只有一个——漏,而且拆下来时螺纹已经拉伤,接头报废。
拧紧力矩:最后一道门槛
接口形式选对了,还剩拧紧这一下。锥面接头拧紧靠的是手感加圈数:手拧到位后再加规定圈数,或按力矩扳手给定值。拧紧不足,接触环带没建立,振动一冲就松;过度拧紧,锥面被压溃变形或 O 型圈被切掉一角,当时不漏,几个脉冲循环后必漏。O 型圈端面接头(ORFS)对面平面度和圈槽损伤最敏感,装配前擦净端面、检查圈的状态,十秒钟的动作省后面半天返工。
高压大通径场合,螺纹拧到头也提供不了足够的夹紧力,该上法兰就上法兰。SAE 法兰式接头在 25 兆帕以上、DN25 以上的场合是常规选择,四条螺栓压紧 O 型圈,抗振动拔脱能力远高于同规格螺纹。该用法兰的场合硬用螺纹,拧得再紧也只是把渗漏推迟几周。
常见接口形式:密封原理与装配要点
接口形式 | 密封原理 | 典型场合 | 装配要点 |
JIC 74° 外锥 | 金属锥面贴合 | 工程机械、北美体系设备 | 确认锥角体系,按规定圈数或力矩拧紧 |
公制 24° 锥 | 锥面+ O 型圈或球面 | 国产及欧系设备 | 与 JIC 严格区分,检查 O 型圈在位 |
BSPP 平面 | 端面垫圈或 O 型圈 | 欧系管路、阀块接口 | 螺纹只紧固不密封,端面必须贴平 |
BSPT / NPT 锥螺纹 | 螺纹副变形密封 | 低压辅助管路、管接头过渡 | 必须缠生料带或涂胶,控制拧入深度 |
SAE 法兰 | 法兰压 O 型圈 | 高压大通径、振动工况 | 四螺栓对角均匀上紧,检查圈槽 |
最后一道关口
一根总成的质量链,从胶料、钢丝、扣压一路做下来,最后一环落在螺纹接口上。这一环的成本最低,出错率却不低——因为它处在两个体系的交界处:管子和接头是软管厂的事,座孔和设备是主机厂的事,转换接头夹在中间。哪一环认错了体系,漏油都算在总成头上。
解决它不靠新东西,靠的是旧规矩:螺纹规格和锥角在图纸阶段就写清楚,来料时用锥角规抽验,装配时按力矩拧紧。这三步做完,前面五道工序的辛苦才算真正保住。